随着电商产业的蓬勃兴起,福建莆田凭借其强大的制鞋与服装制造产业集群优势,已成为华南乃至全国重要的电商物流枢纽之一。当一家企业的日均订单量突破 6 万单这一关键阈值时,意味着其仓储管理正从传统作坊式向现代化智能仓转型。对于此类规模的服装配送中心而言,分拣线的数量配置并非一个简单的数学题,而是关乎成本、效率与灵活性的系统工程。
要科学测算分拣线数量,首先需拆解日均产能需求。假设日均 6 万单为平均峰值下的稳定产出,通常仓库有效作业时间设定为 16 至 18 小时(含夜班及预处理)。由此计算,每小时需完成约 3500 至 4000 单的流转任务。然而,实际业务中存在明显的波峰波谷效应,例如大促期间的订单爆发系数可达 1.5 倍甚至更高。因此,设计产能不能仅按平均值规划,必须预留应对“双 11"、“年货节”等高峰期 40% 左右的冗余能力。这意味着核心时段每小时的硬性吞吐量目标应提升至 6000 单以上。
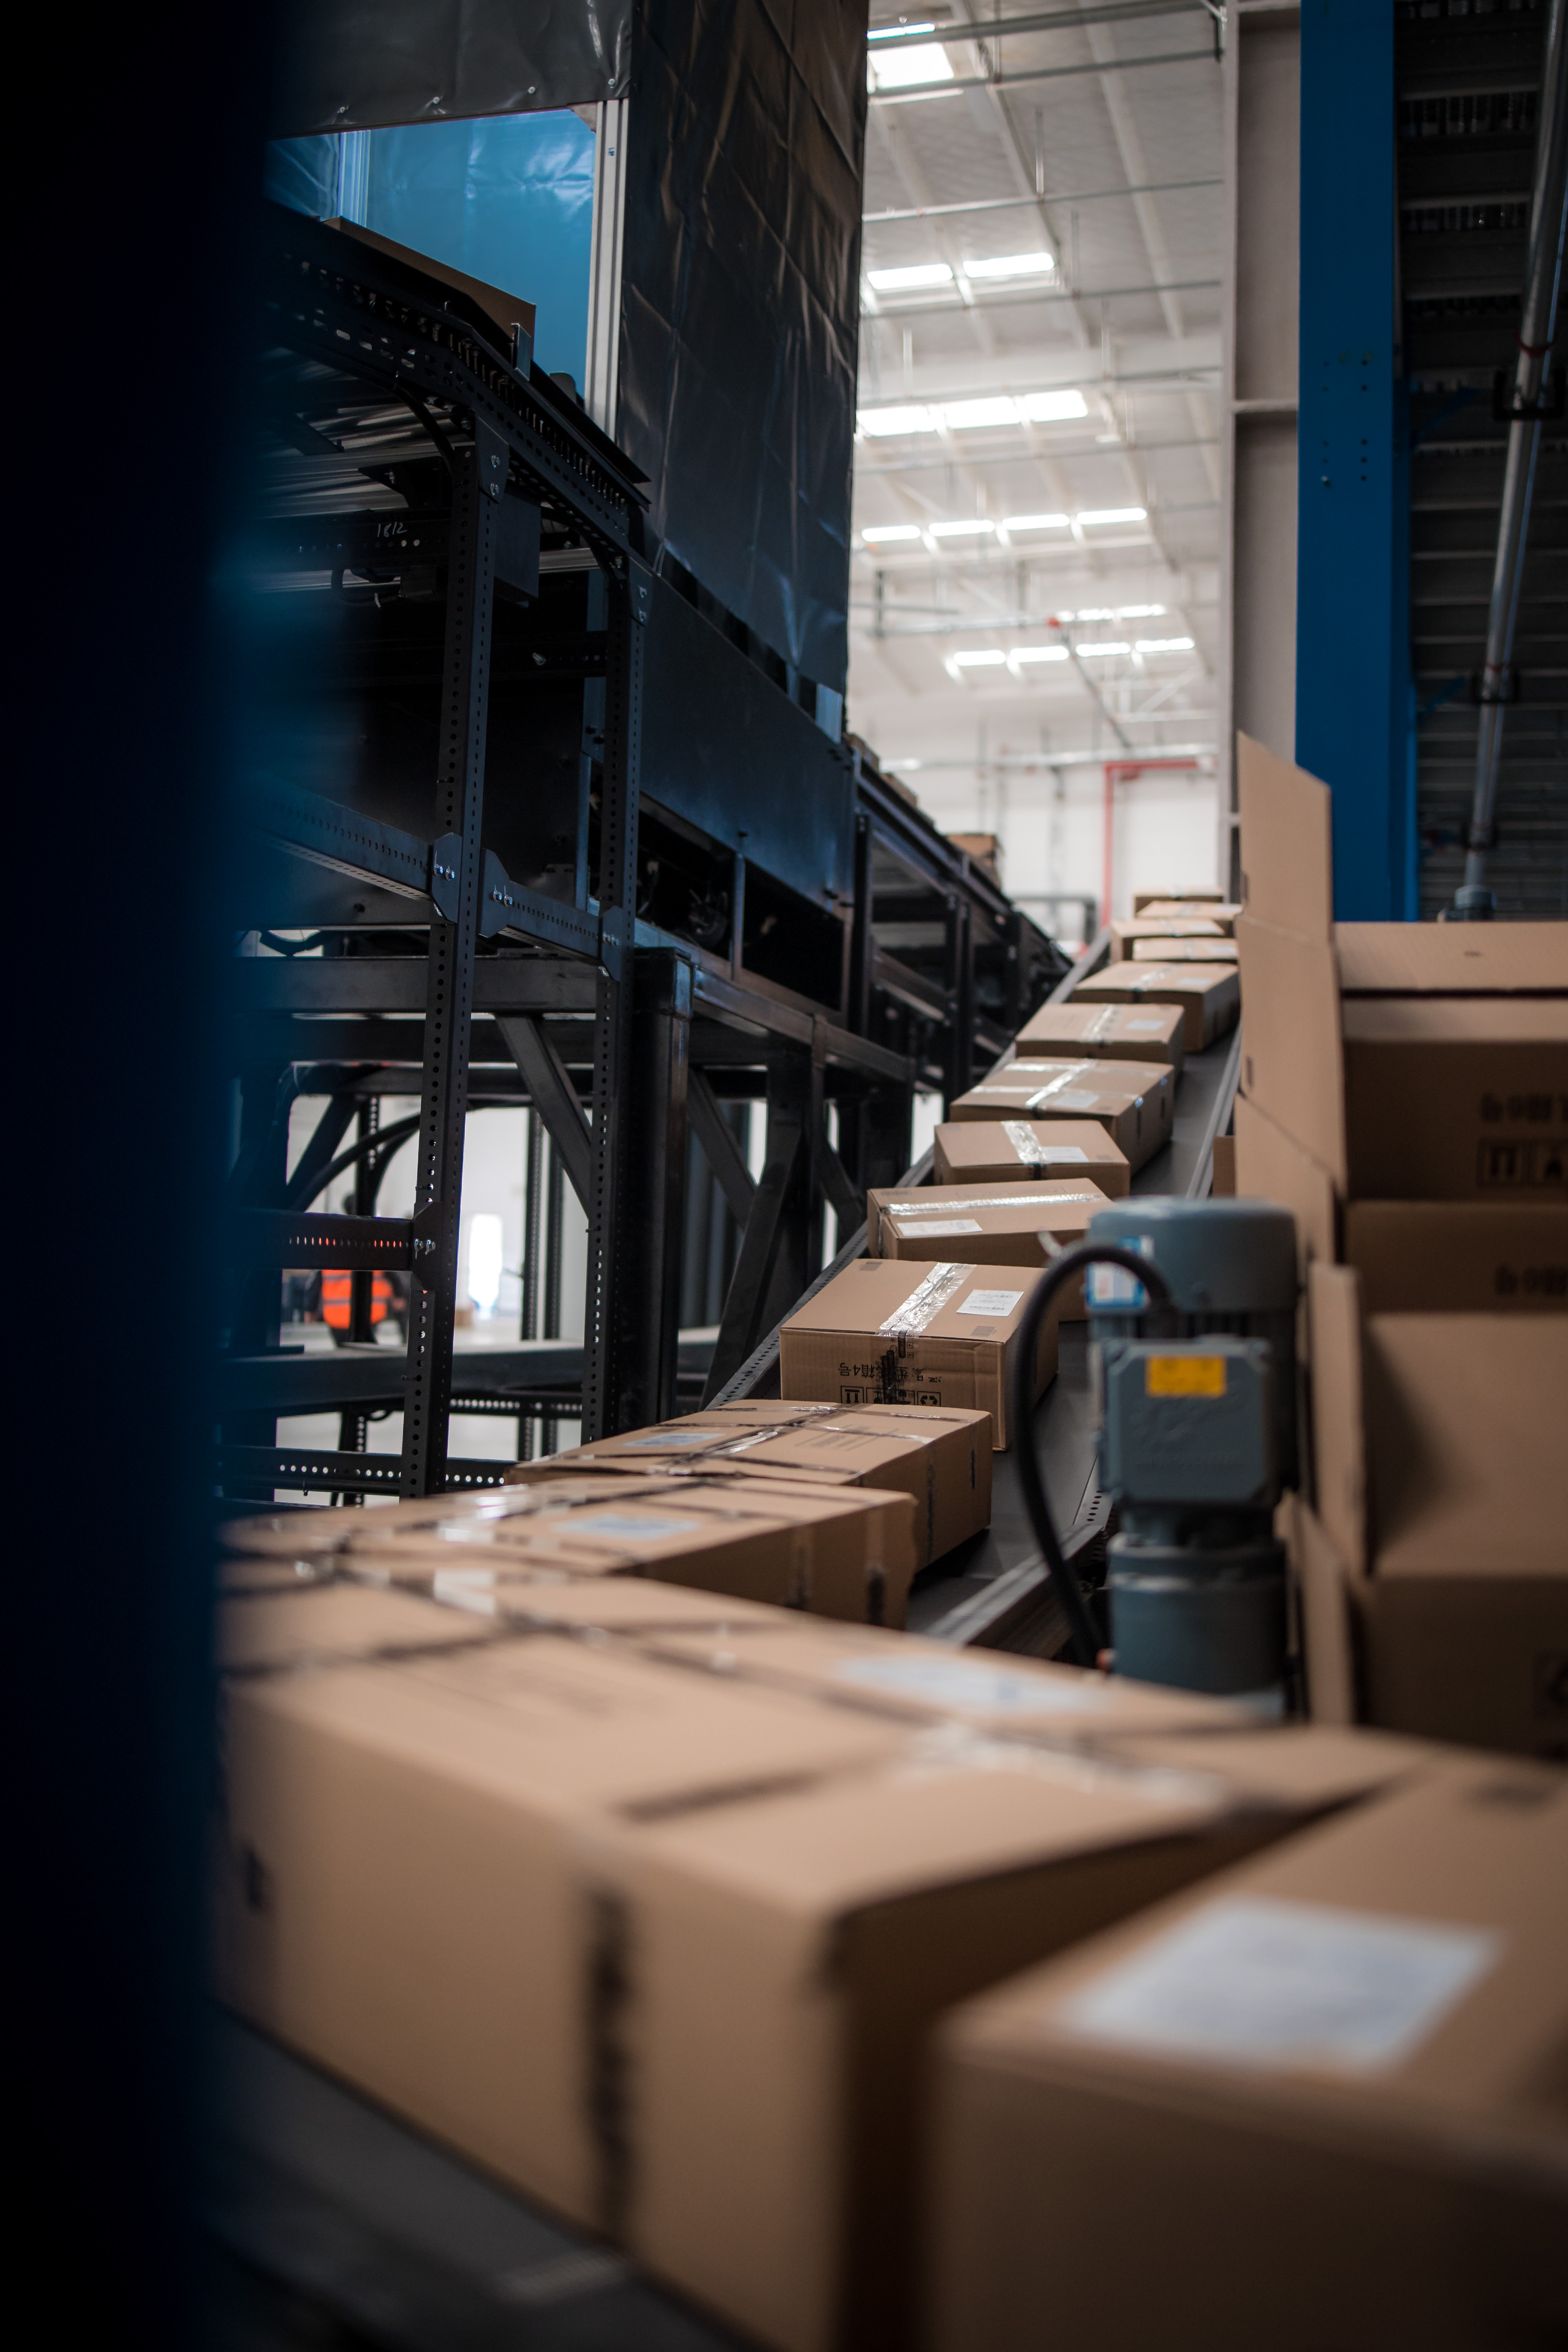
基于此吞吐量目标,我们再来探讨具体的分拣线配置方案。目前主流的分拣方式主要分为纯人工、半自动机械辅助和全自动 AGV+ 输送线三种。 在 纯人工模式 下,熟练工配合电子标签或 PDA 进行拣选打包,单人效能约为 80-100 单/小时。若仅靠人力堆砌达到 6000 单/小时的能力,则需要约 60 个工位,这不仅占用大面积场地,且人员流动性带来的管理风险巨大。因此,引入自动化分拣线成为必然选择。 一条标准的 交叉带自动分拣机,在理想工况下每小时可处理 4000-5000 包货物;而直线型滚筒输送分拣系统,单条线路效率通常在 1500-2000 件/小时。考虑到服装商品具有 SKU 多、尺寸规格复杂的特点,包裹体积差异较大,容易卡滞设备,实际运行效率往往会有所折损。综合来看,为了保证 6 万单日量的稳定性,建议配置 至少 3 至 4 条高吞吐率的自动分拣主线,用于处理标准包装的成衣订单;同时保留 2 至 3 条柔性的人工复核与打包线,专门应对异形包裹、退换货逆向流程及特殊定制需求。
除了硬件数量,软件系统的协同能力同样决定了分拣线的实际效能。一个成熟的 WMS(仓储管理系统) 应当具备智能波次下单功能,将 6 万单拆分为多个执行批次,避免分拣线在同一时间点拥堵。此外,还需要配套 WCS(仓储控制系统) 来调度各条线路的运行状态,实现故障自动隔离与备用线路无缝切换。如果某条分拣线因衣物标签污损导致识别失败,系统应能自动分流至人工处理通道,确保整体链路不停摆。
在实际选址与布局中,还需考虑月台卸货区与集包区的衔接效率。6 万单意味着每天进出场的快递车辆可能超过数百辆,若分拣线后方集包速度慢于前端分拣速度,会造成爆仓积压。因此,建议分拣线与发货区之间设置缓冲区,并采用倒 V 型或矩阵式货架布局,缩短补货与拣选的动线距离。同时,针对莆田地区特有的季节性潮汐现象,如夏季服装换季时的集中备货期,可通过租赁临时分拣线或使用移动滑道的方式增加弹性运力。
综上所述,面对日均 6 万单的服装电商物流压力,服装配送中心的分拣线配置没有唯一的标准答案,但存在最佳实践区间。建议以 “自动为主、人工为辅” 为原则,规划 5 到 7 条主要分拣单元组合,其中自动化比例控制在 70% 左右。这既能保证日常运营的高人效比,又能在大促期间通过加班与临时产线扩充应对极限流量。关键在于建立动态评估机制,每季度根据 SKU 结构变化、单品重量分布及客诉率来调整生产线配置,从而实现物流成本与服务质量的最优平衡。只有软硬结合、人机协作,才能在激烈的电商竞争中构建起坚不可摧的供应链壁垒。